 Global
Sgr ' s n Serie High Torque Coaxial ...
Se detaljer
En mixertillverkare kontaktade SGR med en specifikation som ingen katalogreducerare kunde uppfylla: 12 000 Nm utgående vridmoment, 43 rpm utgående hastighet och en vertikalt flänsfäste inuti ett tätt hölje. Drivningen som så småningom klarade deras acceptanstest var inte en standardväxellåda med modifierade dimensioner. Den konstruerade från driftprofilen och utåt, med samma disciplinerade process som gäller för alla anpassade växellådor.
En anpassad växellåda skiljer sig från en modifierad standardreducerare på ett grundläggande sätt: spårbarhet. Tandgeometri, materialkvalitet, värmebehandlingscykel, bearbetningsstoleranser och testprocedurer följer alla av en skriftlig driftspecifikation. Snygga antas. Den här artikeln förklarar hur processen fungerar i praktiken, från den första designberäkningen till det slutliga belastningstestet.
Ett anpassat växellådsprojekt börjar med datainsamling, inte CAD-arbete. Tillverkaren behöver ingångsvarvtalet och motoreffekter, det erforderliga utgående varvtalet eller reduktionsförhållandet, nominellt och maximalt vridmoment, arbetscykel, monteringsriktning, omgivningsförhållanden, bullergränser och förväntad livslängd. En noggrann ingenjör kräver mer än en märkskylt. Om maskinen utsätter sig för stötbelastningar under start eller backning, måste växellådan absorbera dem. Om den körs 24 timmar om dygnet blir den termiska klassificeringen och begränsningen. Tabellen nedan listar de minsta designingångarna och vad var och en påverkar.
| Design input | Vad det avgör | Exempelvärde |
|---|---|---|
| Nominellt utgående vridmoment | Kugghjulsmodul, planbredd, lagerstorlek | 12 000 Nm |
| Ingångshastighet och motoreffekt | Pitch-line hastighet, smörjmetod | 1 450 rpm, 55 kW |
| Topp- och stötbelastningar | Servicefaktor, höljedjup, tandrotsdesign | Dubbla det nominella vridmomentet vid uppstart |
| Arbetscykel | Termisk kapacitet, kylsystem | 24 h/dag, kontinuerligt |
| Monteringsriktning | Lagerarrangemang, oljeflödesbana | Vertikal, flänsutgång |
| Omgivningstemperatur | Tätningstyp, smörjmedelskvalitet | Max 45 °C |
Varje ingång ändrar designen. En toppbelastning på tre gånger det nominella vridmomentet tvingar tandrotsspänningen och beräkningarna av lagerlivslängden att upprepas vid det högre värdet. En vertikal montering ändrar hur olja när det övre lagret och om ett separat smörjsystem behövs. En omgivningstemperatur på 45 °C kan kräva ett större hölje eller en kylfläkt. När dessa parametrar saknas gör ingenjören antingen antaganden eller vägrar att citera. Båda är bättre än att gissa.
När tjänsteprofilen är överenskommen väljer ingenjören utväxlingsarrangemang. Beslutet beror på reduktionsförhållande, vridmomentdensitet, tillgängligt utrymme och utgående axelriktning. Tre arkitekturer täcker de flesta specialarbeten.
Planetväxellådor levererar högt vridmoment i ett koaxiellt, kompakt paket. Eftersom belastningen delas mellan flera planetväxlar, bär varje tand mindre påfrestning än i en likvärdig parallellaxelkonstruktion. Tillämpningar som kräver bibehållet högt vridmoment vid låg hastighet kräver ofta en planetväxellåda med högt vridmoment med härdade och slipade växlar och ett hus dimensionerat för toppbelastningen.
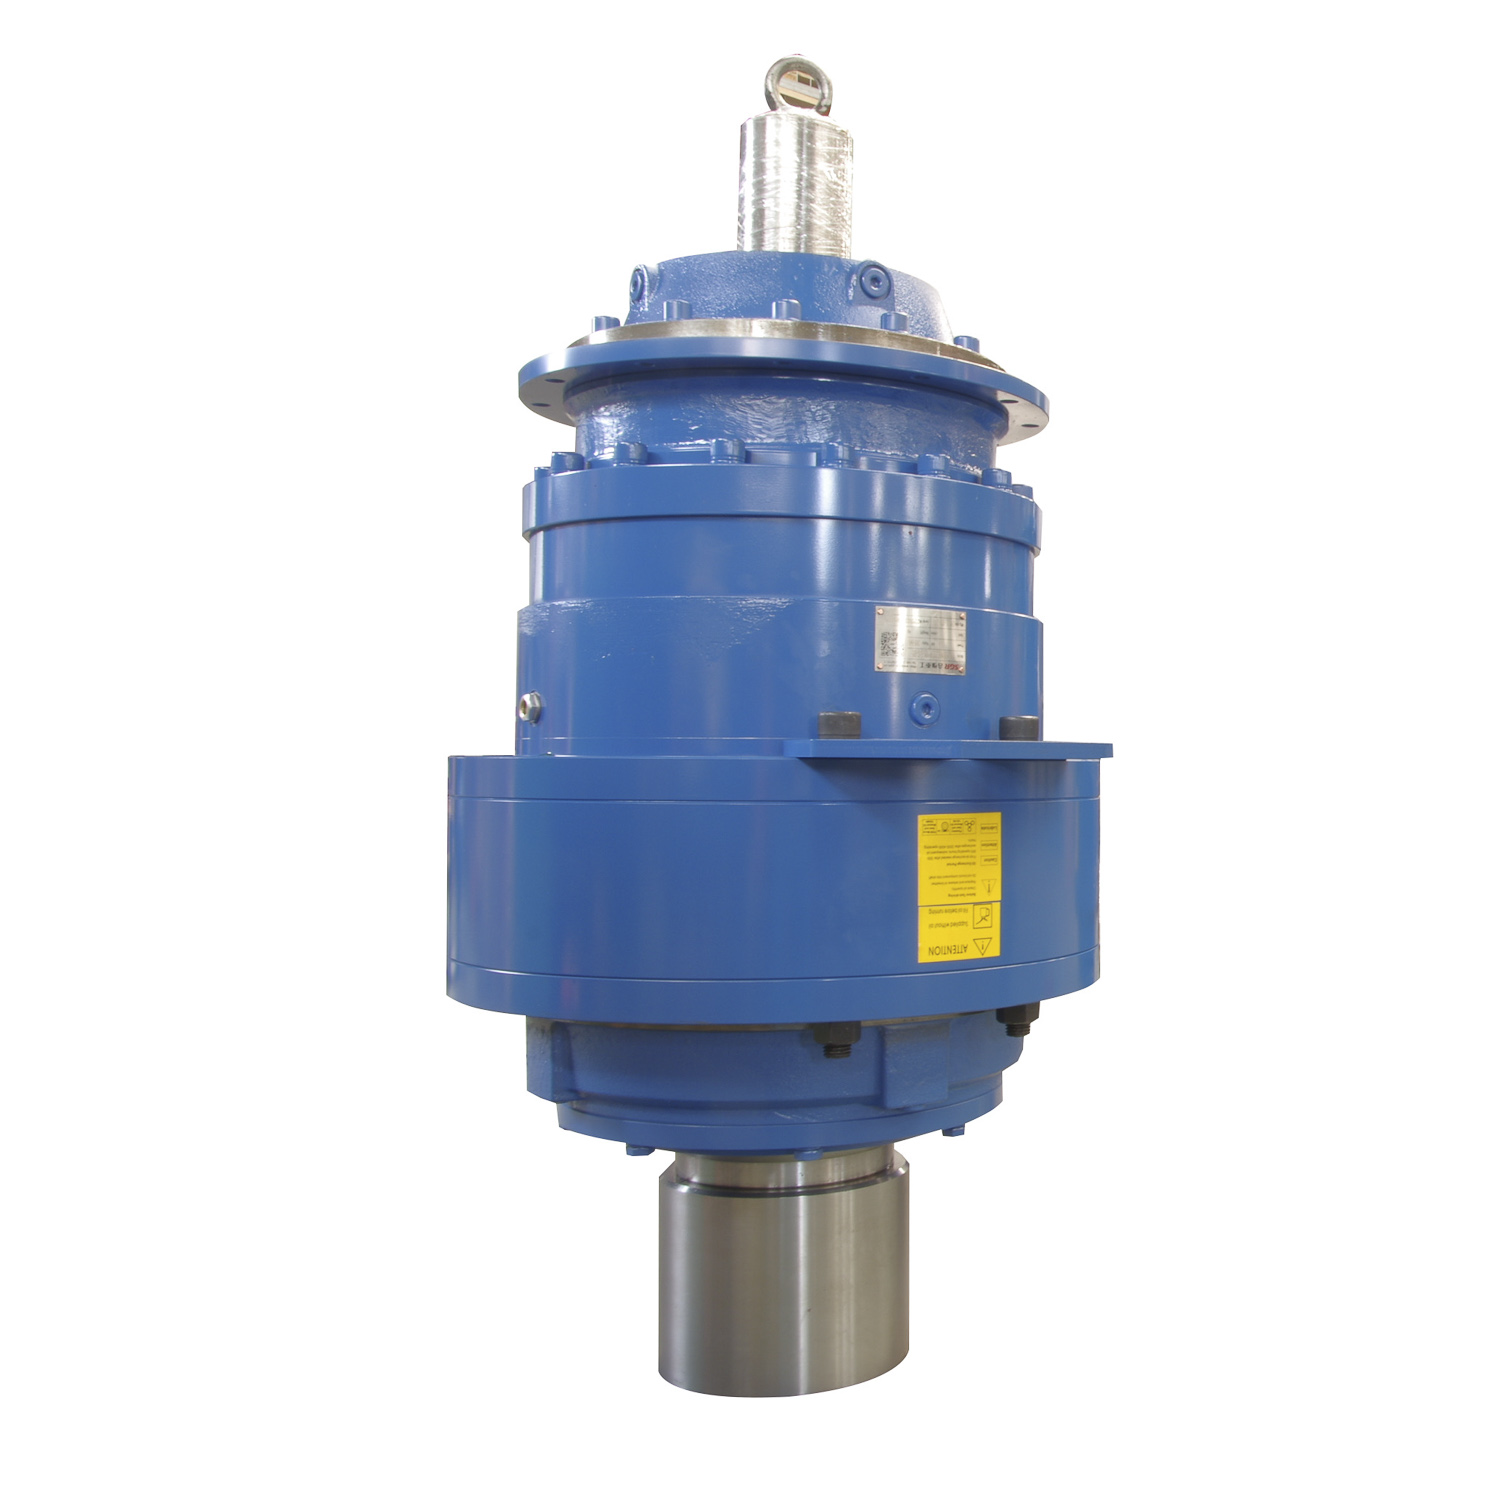 Anpassad planetväxelreducerare med tillverkare med högt vridmoment, företag Shanghai SGR Heavy Industry Machinery Co., Ltd är Kina Planetary Gear Reducer med tillverkare av högt vridmoment, OEM/ODM Planetary Gear Red... Visa produkt →
Dubbelomslutande snäckväxellådor är det vanliga valet när den utgående axeln måste vridas 90 grader från motoraxeln och belastningen inkluderar stötar eller vibrationer. Den konkava maskytan sveper sig runt snäckhjulet, vilket ger en större kontaktyta än en cylindrisk mask. Vid blandartjänst, där omrörarbladet möter växlande vätskemotstånd, en dubbelomslutande snäckväxellåda för blandarapplikationer absorberar dessa variationer samtidigt som den håller enheten kompakt.
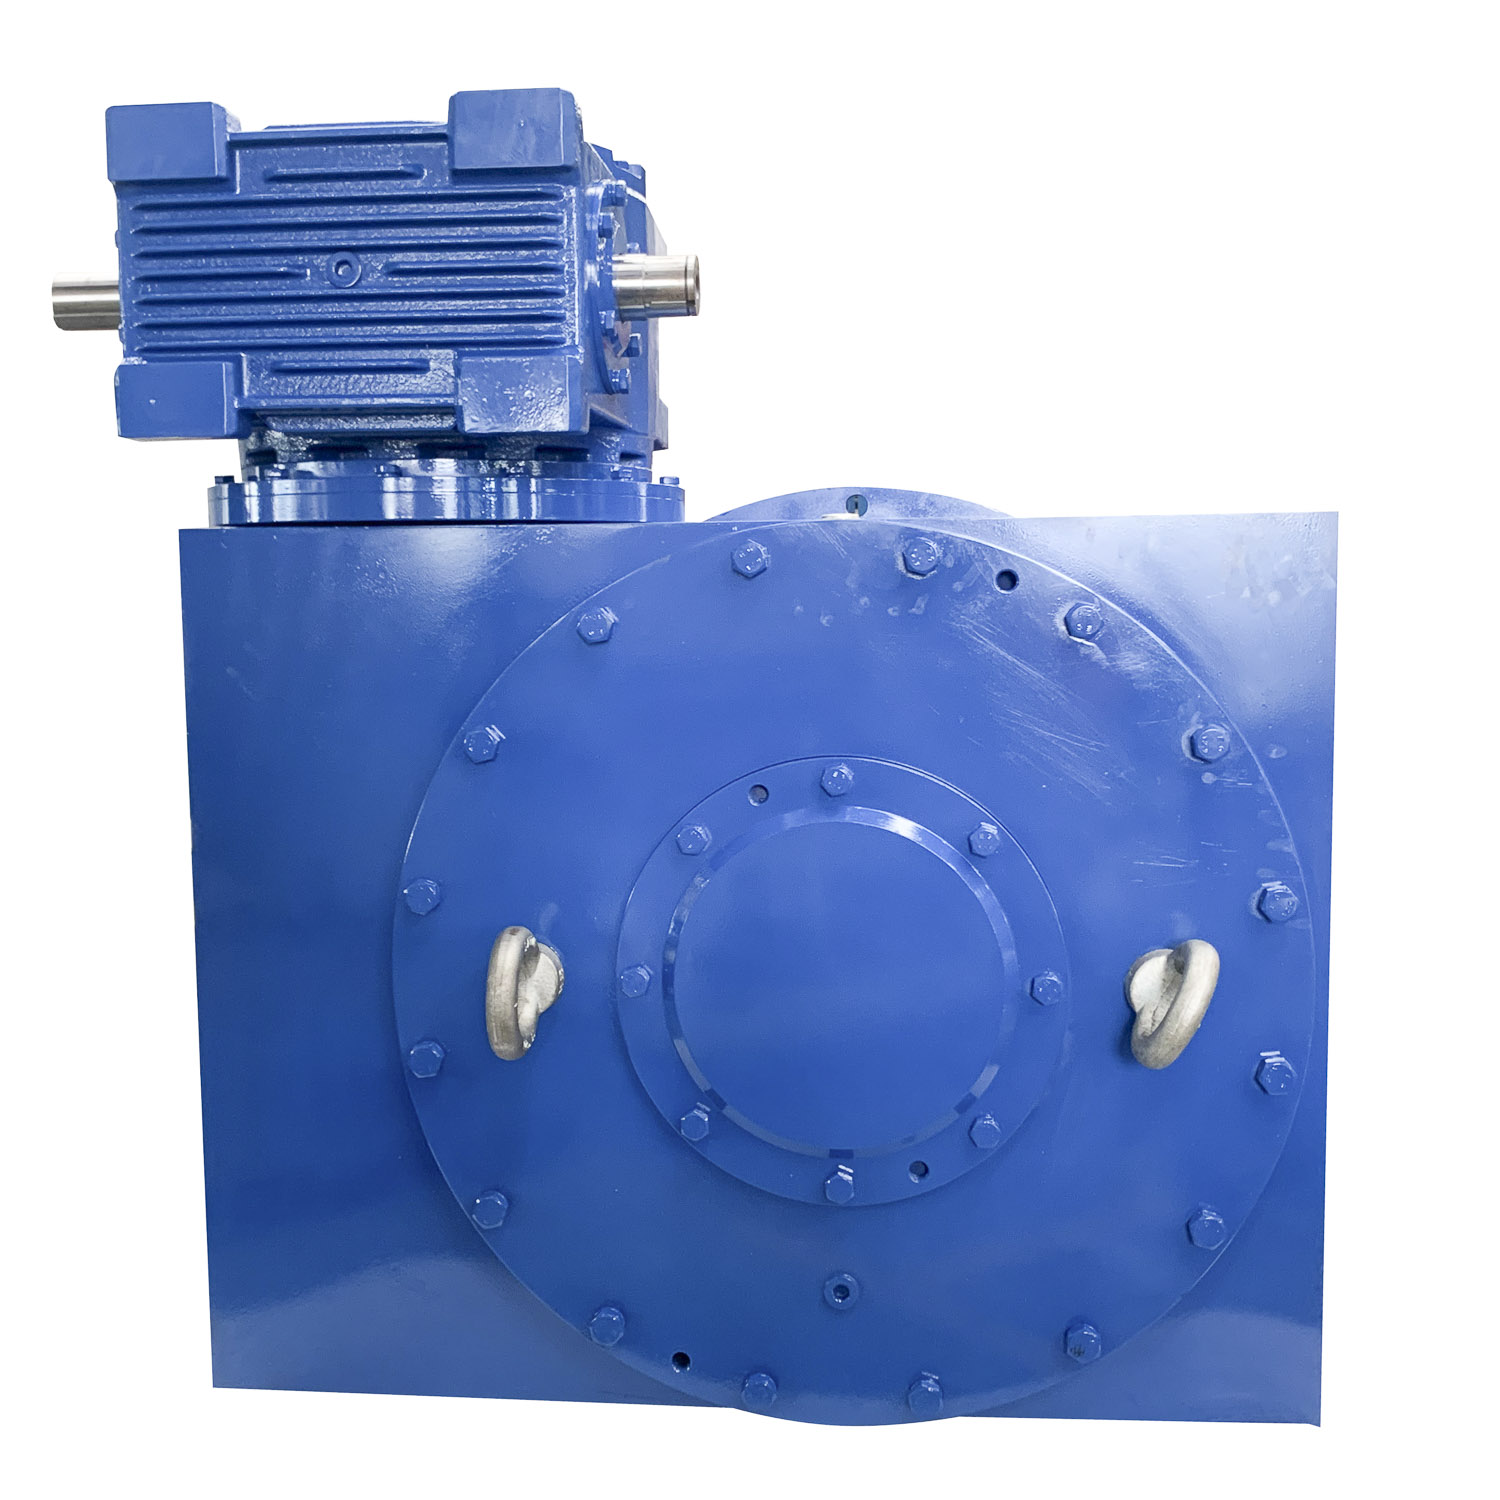 Anpassad snäckväxellåda med dubbelt omslag för mixertillverkare, Compa Shanghai SGR Heavy Industry Machinery Co., Ltd är China Double Enveloping Worm Gearbox Appilcation for Mixer Manufacturers, OEM/ODM Double... Visa produkt →
För utväxlingar utanför det praktiska intervallet för ett steg, eller när både ett stort utväxling och rätvinklig effekt behövs, kombineras ingenjörer ett planetsteg med ett toroidformigt snäcksteg i ett hus. Planetstadiet tillhandahåller förhållandet; masksteget omorienterar utgående axel.
Den detaljerade stegberäkningen fixar tandnumren, modulen, spiralvinkeln, centrumavståndet, ytans bredd och spelområdet. Belastningskapaciteten kontrolleras för tandböjning och ythållbarhet med hjälp av klassificeringsmetoder som ISO 6336 och AGMA 2001, med en servicefaktor som tillämpas för arbetscykeln och stötbelastningar. Detta steg av att uppfylla den erliga livslängden - valda arkitektur20 till 50 000 timmar för industriell utrustning - utan att överskrida enveloppen.
Växelprestandan avgörs lika mycket av metallurgi som av geometri. Planet- och cylindriska kugghjul är generellt gjorda av fallhärdande legerat stål. Ämnena uppkolas till ett höljedjup av ungefär 0,8 till 1,2 mm, härdas till 58 till 62 HRC på flanken och mals sedan till slutlig geometri. Det hårda fodralet ger slitstyrka; den tuffa kärnan ger böjhållfasthet. Att hoppa över eller felaktigt kontrollera något av dessa steg leder till tidig gruppbildning eller tandfraktur.
Dubbelomslutande snäckväxellådor använder ett annat materialpar. Snäckan är härdad och slipad, medan snäckhjulet är bearbetat av en bronslegering. Brons tolererar den glidande kontakten som är inneboende i maskdrivningar och bäddar i små partiklar utan att skada masken. Vid beställningsarbete ska materialcertifikat och värmebehandlingsprotokoll levereras med växellådan så att köparen kan verifiera att angiven kvalitet och behandling verkligen har använts.
Skräddarsydd växellådstillverkning kombinerad allmän bearbetning med specialiserad växelproduktion. Hus fräses och borras på CNC-maskiner. Kugghjulsämnen vänds och tänderna skärs av genom att sticka eller formas. Efter värmebehandling profilslipas precisionsväxlar på CNC-kuggslipar för att korrigera förvrängningen som orsakas av härdning. Hela sekvensen - från skärning till slipning till slutlig inspektion - behandlas i vår tidigare artikel om växellådstillverkningens hemligheter .
Toleranser skiljer och anpassad växellåda från en handelsreducerare. Standardindustriväxlar tillverkas ofta till DIN-kvalitet 7 eller 8. En anpassad växellåda med låg ljudnivå slipas allmän till DIN-kvalitet eller bättre, med snävare gränser för stigning och profilavvikelse. Hushålets positioner hålls inom några mikrometer, eftersom snedställning direkt minskar lagrets livslängd och ökar bullret.
De toroidformade ytorna på mask med dubbla höljen behöver en dedikerad slipprocess; en konventionell kuggslip kan inte producera den krökta profilen. Maskinen som utför detta arbete måste vara lika exakt som den del den producerar. SGR utvecklar en fyraxlig kopplingsslipmaskin med komplexa konturer för toroidformade snäckprofiler och använder ett dedikerat snäck-och-häll-mätinstrument för att kontrollera resultatet. Den kombination av anpassade verktyg och skräddarsydd inspektion gör repeterbar maskproduktion med dubbel kuvert möjlig.
Montering är där designavsikten möter de bearbetade delarna. Lagren är förspända till det specifika området, spelet ställs in på det överenskomna värdet och kuggkontaktmönstret kontrolleras. Tätningar och smörjvägar verifieras enligt monteringsriktningen. När kunden anger en växelmotorkonfiguration, såsom en planetväxellåda för växelmotorer , motorflänsen och ingångshålet mäts mot ritningen så att motorn passar utan fältmodifiering.
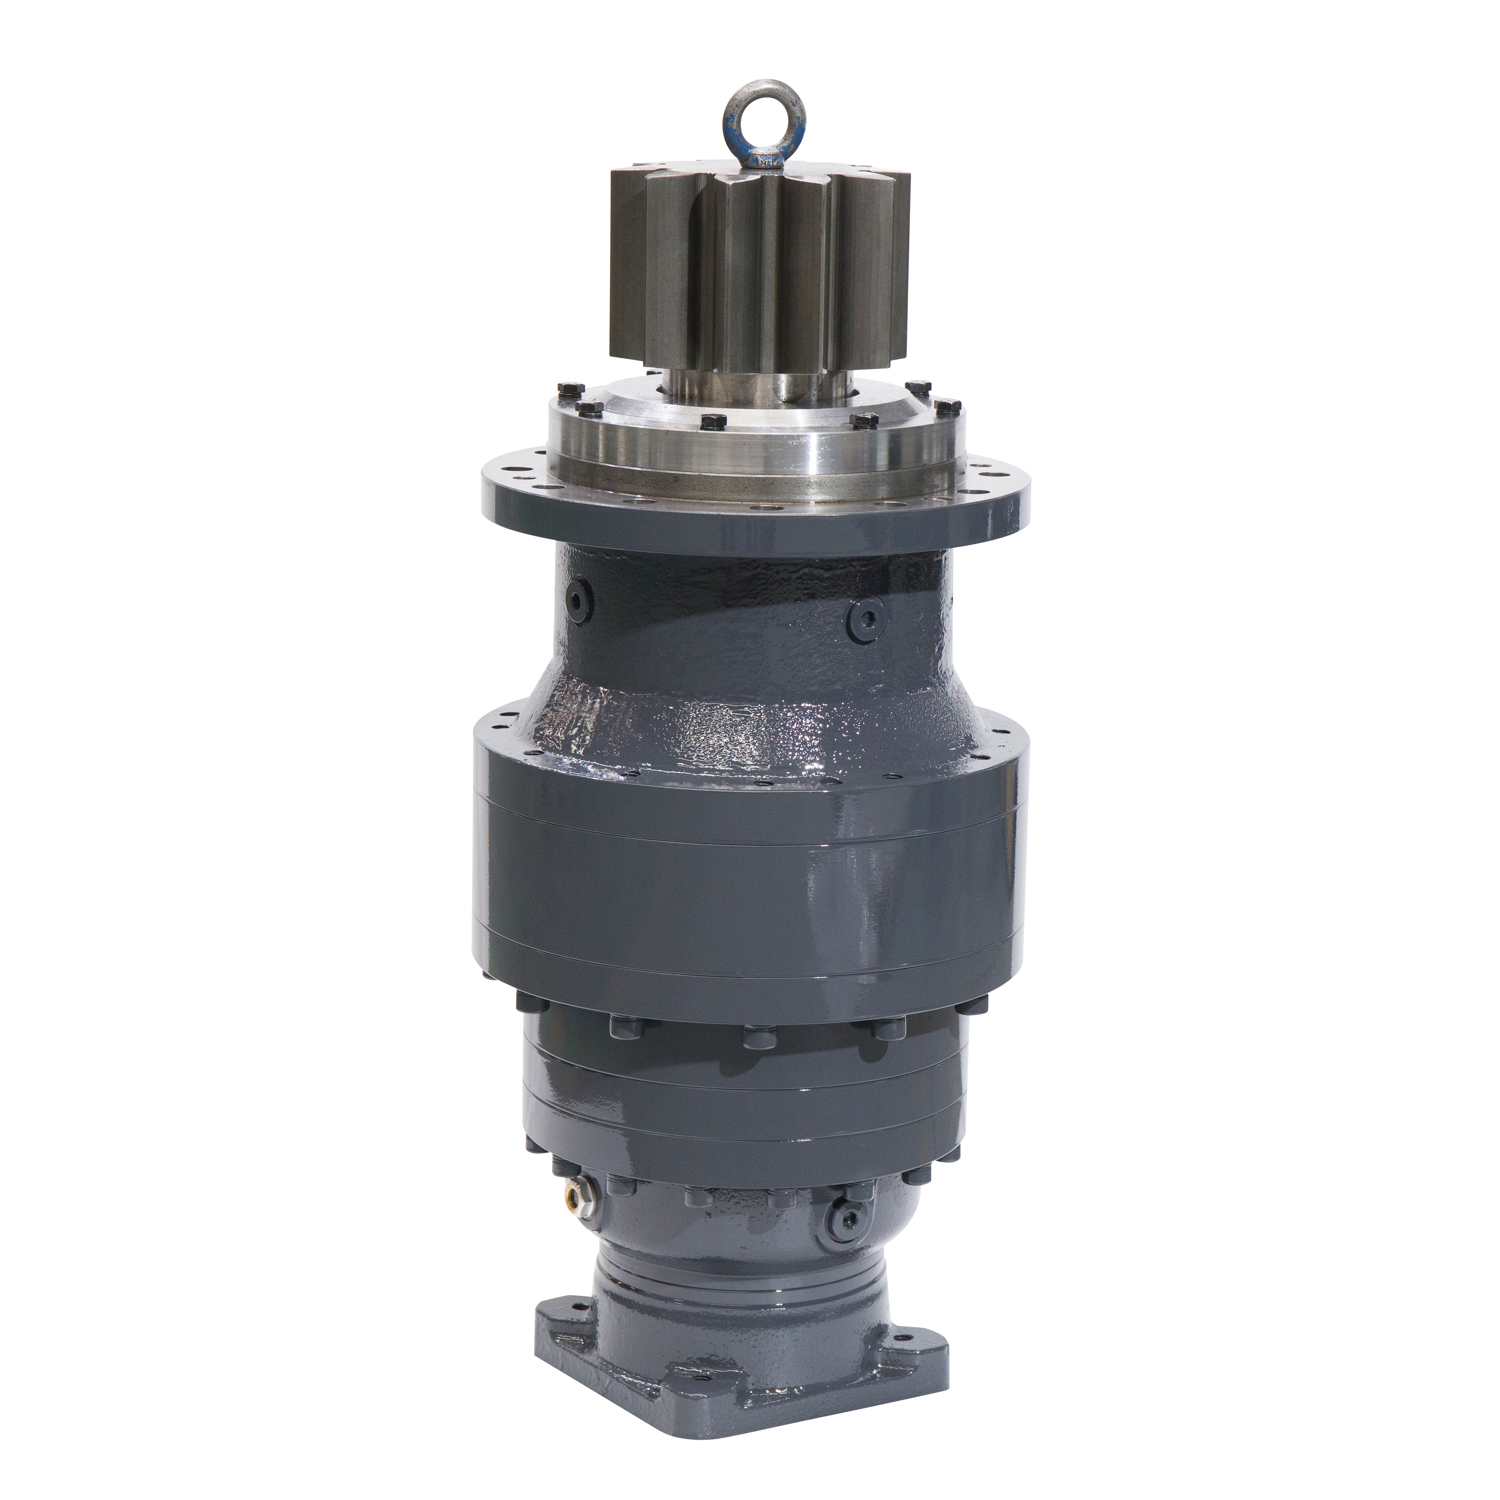 Anpassad planetväxellåda för tillverkare av växelmotorer, företag Shanghai SGR Heavy Industry Machinery Co., Ltd är Kina planetväxellåda för tillverkare av växelmotorer, OEM/ODM planetväxellåda för... Visa produkt →
Efter montering går växellådan på en provbänk. En ansedd tillverkare mäter under belastning:
Mätutrustning är skillnaden mellan att kontrollera en växellåda och den. En koordinatmätmaskin verifierar husets och växelgeometrin; ett växellådas kraft- och effektivitetstestsystem verifierar den monterade enheten under belastning; en rygg mot rygg testrigg kan köra enheten i båda riktningarna. För reglerade branscher kan hela kedjan kräva certifiering. SGR har klarat kraven i det ryska sjöfartsregistret för sina reducerar, vilket tvingar fram dokumentmaterial och testprocedurer. Den praktiska sidan av detta ämne förklaras i vår guide om hur du väljer rätt växellåda för ditt projekt .
Eftersom en anpassad växellåda har en lång livslängd, förtjänar tillverkarens förmåga samma granskning som växeldesignen. Fyra kontroller skiljer kapabla leverantörer från återförsäljare och lättmonteringsbutiker.
Först, ingenjörsdjup. Leta efter ett designteam som frågar efter tjänsteprofilen innan du citerar. En hänvisning till ISO 6336-beräkningar och en vilja att diskutera tandkontaktanalys är tecken på att ingenjören lederprojekt, inte försäljningsbladet.
För det andra, egen tillverkning. Kuggskärning och slipning bör ske i leverantörens egen anläggning, med CNC-verktygsmaskiner och kuggslipar på golvet. En tillverkare som lägger ut varje bearbetningssteg kan inte kontrollera toleranser eller leveranstid.
För det tredje, inspektion och provning. Anläggningen bör äga sina mätinstrument och testsystem. Om mätningen läggs ut på entreprenad bryts feedbackslingan som förbättrad kvalitet.
För det fjärde, applikationserfarenhet. Var om referensinstallationer i liknande maskiner och om dokumentade lärdomar från dessa projekt. A anpassad växellåda leverantör med ett decennium av design- och produktionserfarenhet kommer att namnge de kritiska detaljerna utan att tveka.
Den anpassade växellådasprocessen är inte ett mysterium, men det är oförlåtande för genvägar. Definiera driftprofilen är lätt, verifiera beräkningen, kontrollera materialet och värmebehandlingen, mäta växlarna och testa den monterade enheten under belastning. När alla fem steg tas på allvar blir den anpassade växellådan en av de mest pålitliga delarna av maskinen den kör.

Sgr ' s n Serie High Torque Coaxial ...
Se detaljer
Produktinfo: De MNC3E400 -serien Hög hasti...
Se detaljer
Mittavstånd: 100 ~ 710 mm Hastighetsförhållande: I ≥ 10. Designmodularisering, specifikati...
Se detaljer
Mittavstånd: 100 ~ 710 mm Hastighetsförhållande: I ≥ 10. Designmodularisering, specifikati...
Se detaljer
Olika hastighetsförhållanden kan väljas, standard hydrauliskt motorgränssnitt, utgångsaxeln är in...
Se detaljer
Växellådan är utformad med standardisering och god tätning, vilket gör att den kan anpassa sig ti...
Se detaljer
Genom att kombinera den höga effektiviteten hos planetväxelöverföring med självlåsande förmåga ho...
Se detaljer
SGR är en ISO 9001-certifierad, DNV-ackrediterad tillverkare av branschen sedan 1996. Vi levererar olika växelreducerande till varumärken över hela världen.

